型材·擠出 工藝(yì)簡介
將鋁(lǚ)棒(或銅)加熱到再結晶溫度以上進行擠壓,迫使金屬產生定向變形,從模具的模孔中擠出,再經矯直等工藝獲得製品的方法。
鋁擠(jǐ)出設備
擠出(chū)的原理,有點類似擠(jǐ)牙膏。
擠型原理圖
家裏鋁合金門窗的邊框,工廠內一些設備框體(tǐ)都是型材擠出的。型材擠出後獲得的(de)是統(tǒng)一截麵的拉伸體,當然(rán),要獲得最終製(zhì)品,一般還需要後(hòu)續的加工作業。下圖展示了一些典型的型材(cái)擠出應用案例。
型材擠出應用案例
機型機(jī)台配合不(bú)同的(de)模具,可以生產不同截麵形狀的製品,要獲得優良製品,截麵的設計和模具結構(gòu)是關鍵。下圖展示的是擠型模具的結構。
型材擠出模具結構(gòu)
值(zhí)得注意(yì)的是,由於模芯需要固定(dìng),模具結構(gòu)中(zhōng)不可避免的存在分流橋結構,當鋁流(或其他擠型金屬流)流通過分流橋後,會在母模(mó)的存料室中熔合,分流橋部位的鋁流會因較慢熔合形成(chéng)合模線。這些合模線在素材(cái)上有時不太明(míng)顯,當製(zhì)品做表(biǎo)麵處理後(hòu)(如陽極(jí)氧化)會放(fàng)大(dà),有時會明顯可見。如對(duì)外觀要求高(gāo)的產品,在開模時需要考慮(lǜ)這個因素。
壓鑄 壓鑄適用材料(liào):鑄鐵,鑄(zhù)銅(tóng),鋁合金,鋅合金,鎂合金
原理:利用(yòng)高壓將液態金屬壓入模具內,經過結晶、冷卻後(hòu)獲得(dé)製品的方(fāng)法。
鋅合金壓鑄機 鋅合金壓鑄模具
壓鑄(zhù)工序需要經過原材料熔煉,壓(yā)鑄成型,去渣料,和表(biǎo)麵處(chù)理等工藝。壓鑄由於是高溫液態金屬進入到模具型腔中固化成型,先進入模具型腔(qiāng)中的金屬液(yè)體(tǐ)容易與(yǔ)空氣中的氧發生氧化反應而影響產品品(pǐn)質,因此壓鑄模具(jù)都會設(shè)計渣包來儲存這些被氧化的渣料。
壓鑄件加(jiā)工工序 壓鑄件出模後的(de)製品
上圖可以看到,水口和渣包(bāo)要占據相當大一(yī)部分。壓鑄件出模後,還需要經過去水口、渣包工藝,通常還需要視產品要求對表麵進行打磨,拋光,噴砂和機(jī)械(xiè)加工,最後還需要進行表麵處理。而去水口,渣料,和打磨部分會對產品的一致性會有些影響,對於產品(pǐn)外觀和尺寸要求很高的產品需要(yào)注意。
善於觀察的看官們,可以對照上述壓鑄的工(gōng)藝特點來找(zhǎo)找生活中常見的壓鑄件製品(pǐn)。下圖是我找的一些案例(lì),供參考(kǎo)。
壓鑄應用(yòng)案例
衝壓 衝壓工藝適用範圍:薄壁金屬板材(鈑金)成型。
原理:利用衝床(chuáng)或油壓機的壓力,配合模具將板料進行剪切、變形、折(shé)彎等工藝來獲(huò)得製(zhì)品的方法。
衝壓機台(tái)與模具
衝壓(yā)模具的種(zhǒng)類豐富,根據衝壓的工藝特點分為剪切模、折彎模、成型模、鉚合模(mó)等等。一個衝壓製(zhì)品可能是由(yóu)多副模具完成加工的,每副模具完成一個或幾個獨立的特征加(jiā)工,每副需要(yào)一台衝壓機床。這種模具教科(kē)書裏叫級進(jìn)模,台灣工廠也叫工站模。也可以將(jiāng)所有(yǒu)工序集中在一套模具內完成,這種模具叫(jiào)連續模。連續模(mó)需要更大噸位的機台,模具造價也高,但是生產(chǎn)效率高。
常見衝壓工序分類 衝壓件案例
拉深模是一種特殊的衝壓模,可以將一塊平板(bǎn)材(cái)料拉伸成杯狀體。材料選(xuǎn)擇也需要選擇適合深抽的(de)材料,拉深深度(dù)比較深的話,則不能一次拉深到位,需要進行(háng)多次(cì)拉深。
拉深應用案(àn)例
CNC CNC是多軸數控(kòng)加工(gōng)的簡稱,配合不同的刀具,幾乎可以加工任何形狀。
原理:工具工件形狀將道路編寫成程序,有程序控製機床主軸刀具對工件進行(háng)切削加工。
特點:加工範圍廣,精(jīng)度高,但加工昂貴。
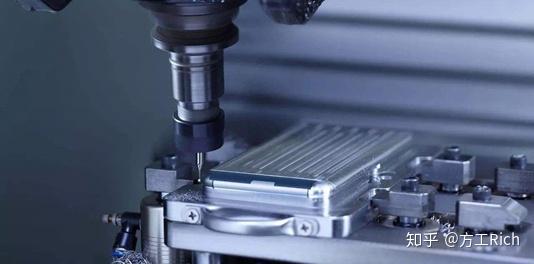
CNC機台 CNC加工(gōng)手機殼
CNC為切削加工(gōng),加工成本於去除(chú)材料的體積成正比關係,加工成本高。廣泛應用於模具加工,機械設備加工, 和(hé)小批量樣機製作。在快消產品中常作為擠型/衝壓/壓鑄等(děng)模製工(gōng)序的後處理工序。(前工序模具製造為CNC毛坯,可以大幅減小CNC切削量,因此可以降低CNC成本(běn))
CNC的加工步驟
上(shàng)圖說明的(de)是CNC的加工步驟,根據工件的3D模(mó)型編刀路,然後導出NC程序到數控機(jī)台,再經工件裝夾,對刀,使得工件(jiàn)的編程原點和機台加工的原點重合。
CNC編程(chéng)和加工很(hěn)講究經驗和(hé)技巧,有專業的論(lùn)壇(tán)討論相關技術問題。曾經公司弄(nòng)了台精雕機,當時沒有人操作。我自學UG編程,學對刀和操(cāo)機。那兩年時間產品結構自己設計,樣機也自己加(jiā)工。塑料外殼分麵加工還需要打(dǎ)石膏做(zuò)支撐,現(xiàn)在回過頭想想其實也挺有趣的。做樣機時經常會碰到一(yī)些清角(jiǎo)和清根的(de)問題,加工過程中遇到的一些工藝問題反過來其實也能對結構設計優化帶來一些思考。
CNC應用案例
粉(fěn)末冶金 簡介: 粉末冶金用金屬粉(fěn)末(或金屬粉末(mò)與(yǔ)非(fēi)金屬粉(fěn)末的混合物)作為原料,經過成形(xíng)和燒(shāo)結,製(zhì)造製(zhì)品的工藝技術。
與金屬鑄造/壓鑄相比,粉末冶金更適合於難熔金屬和(hé)小尺寸精密結構件。但是成形(xíng)過程中粉末流動性不如液態金屬,因此結構(gòu)形狀有一定限(xiàn)製,製品強度也低於(yú)鑄件。
粉末冶金壓模成本高,一般隻適用於大批生產。
粉末冶金工藝流程簡介 粉末冶金應(yīng)用案例
金屬製品往往需要(yào)進行表麵處理(lǐ),表麵處理前(qián)需要做一些前置處理。
表麵處理前置處理·打磨/拋光 原理:利用砂輪或布輪在製品表麵打磨,去除製(zhì)品表麵的原始加工痕跡或表麵缺陷的加工方法。
備注:壓(yā)鑄(zhù)件出模後表麵會有毛刺、顆(kē)粒和不均勻的(de)氧化層;擠出加工製品表麵也(yě)會留下拉(lā)絲痕跡。通常壓鑄(zhù)製品和擠型製品在做表麵處理前需要做打磨和拋光處理。
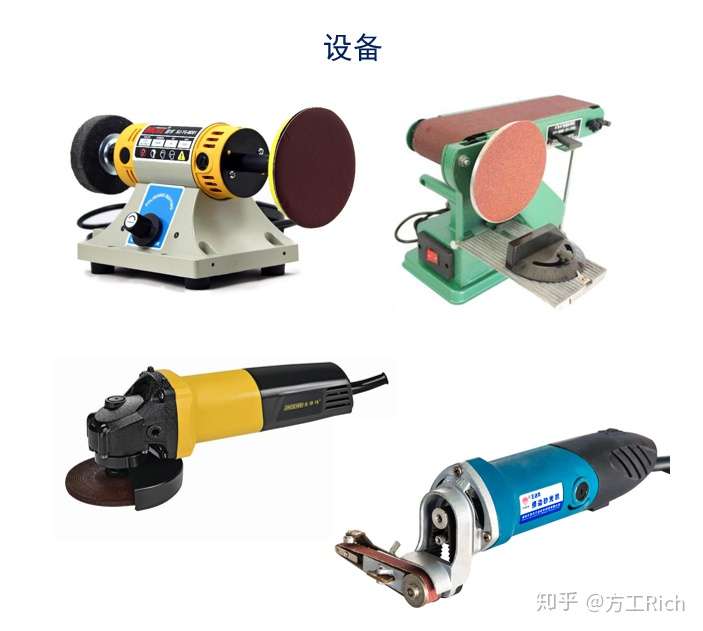
打磨砂輪和拋(pāo)光布輪 打磨和拋(pāo)光用的設備
表麵處(chù)理前置處理·噴砂 噴砂機是采用壓縮空氣為動力,以形成高速(sù)噴射束將噴料高速噴射到被需處(chù)理工件表麵,使工件表麵的外表麵的機械性能發生變化(huà)的(de)一種機器。
產品表麵(miàn)粗糙度,由砂料(liào)目數和(hé)噴砂時間決定。
噴砂設備和噴砂作業
此處做一(yī)個小結,從加(jiā)工成本,造型和結構的(de)豐富程度以及模具成本方便考量做個簡單的對比。僅僅作為參考,畢竟(jìng)具體考(kǎo)量(liàng)還需要根據具體的結構(gòu)和工藝而定。
幾種加工工藝對比 表麵處理工藝對比
請注意上圖紅色字體。上圖紅色虛線框(kuàng)說明的是壓鑄鋁合(hé)金(jīn),因材料流動(dòng)性需要,材料中含有矽,不能氧化上色。采用脫矽氧化,氧化膜也會發暗,有黑點(diǎn),光(guāng)澤性不好。因此,壓鑄鋁合金極少用在外觀(guān)要求高的場合(hé)。
以下對傳統機加工以圖片的形式(shì)做下簡單介紹,傳(chuán)統機加工包含車(chē)、鑽、銑、刨、鏜、磨(mó)等工藝(yì),經過數百年的發展,至今在生產(chǎn)加工中(zhōng)仍占據很大比例。
車 特征:回轉體加工
鑽 特征:鑽孔加工,多軸鑽床可用於攻牙(內螺紋(wén)加工)
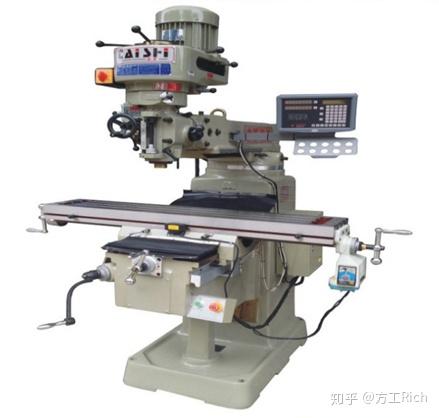
銑 特征(zhēng):主要用於麵(miàn)加工。可裝夾(jiá)各類銑刀,適合平(píng)麵粗加工/精加工(gōng),也可(kě)加工溝槽和曲麵。
銑床
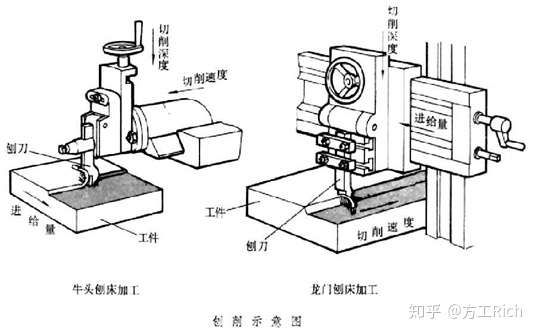
刨 特征:用於平麵、溝槽粗加工。
加工精度低、生產效率低,除銑床無法加工的大型工件外,基本已被銑床和CNC取代。
刨削示意圖
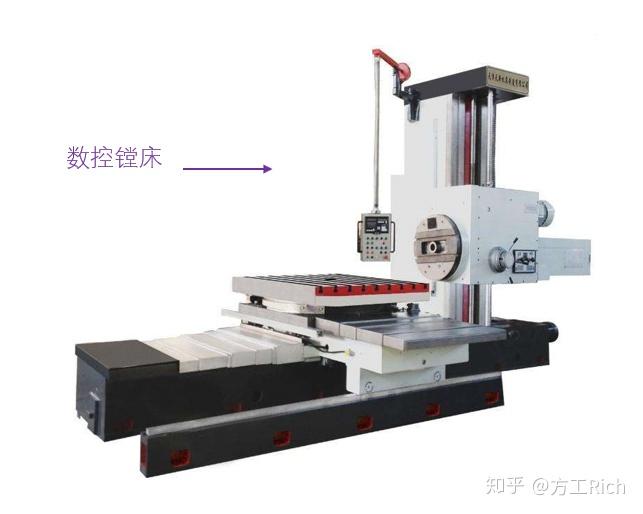
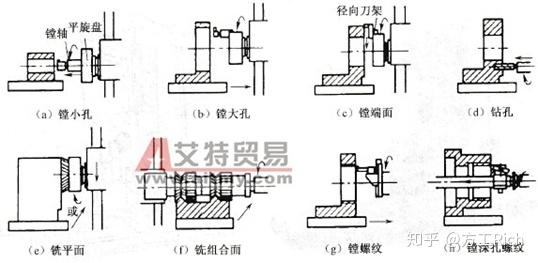
鏜(táng) 特(tè)征:於(yú)對已有的預製孔進行(háng)精加工,或加工內孔溝槽。 加工精度和表麵質量高於(yú)鑽床 。
鏜床加工
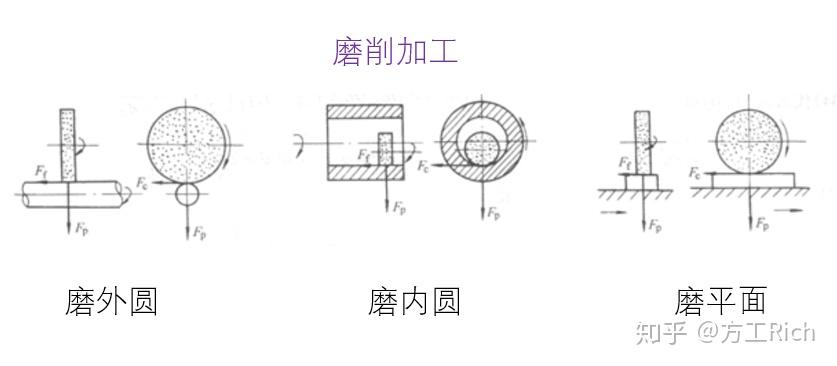
磨 特征:利用砂(shā)輪等磨具(jù)對工(gōng)件表麵進(jìn)行磨削加工,活得高質量的表麵。
磨床 磨削加工
文末,在附上金屬常見的幾種表麵處理方式簡(jiǎn)介。
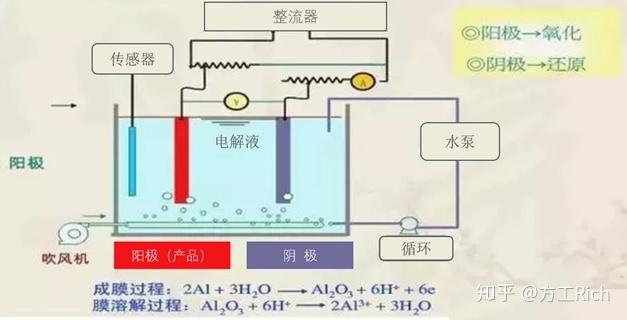
表麵處理(lǐ).陽極(jí)氧化(huà) 對象:鋁及其合金。
原理:在電解液(yè)(通常為硫酸液)和特定的工藝條件下,將鋁製品作為(wéi)陽(yáng)極,在外加電(diàn)流的作用下在鋁製品上形成一層氧化膜的工藝。
著(zhe)色:染色劑(jì)著色
膜厚:5μm~30μm。
陽極氧化原理圖
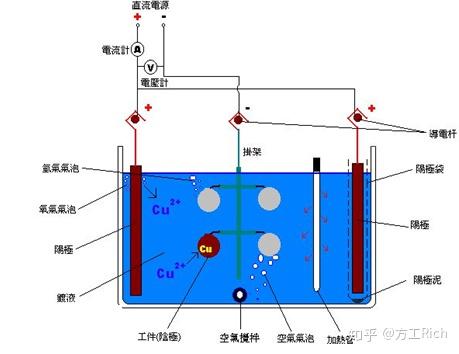
表麵處理.電鍍(水鍍) 對象:鐵、鋅、銅等及其(qí)合金。
原理:利用點解原理在某些金屬上鍍上一層其他金屬或合金的過程。工件作為(wéi)陰極(jí)放入(rù)電(diàn)鍍槽中,電鍍槽中的金屬離子在電場(chǎng)的作用下經電極反應還原成金屬原子在陰極工件上沉積(jī)形成電鍍層。
著色:由電鍍液的PH值和金(jīn)屬離子共同作用決定。
電鍍原理圖 電鍍顏色有限
表麵處理.PVD(真空鍍)
對象:硬質金屬及(jí)其合金。(對於鋅合金、銅等壓鑄件需要先化學鍍(dù)鉻後(hòu)才能做PVD。)
著色:氣體與靶材離子作用(yòng),共同決定。
PVD原(yuán)理圖 PVD常見顏色
表麵處理.噴塗(tú) 對象:金屬或塑料。
原理:利用壓力(lì)或靜電力將油漆或粉末附著在工件表麵,並經(jīng)過烘烤後在工(gōng)件表麵形成防腐蝕的裝飾層。
著色:塗料顏色。
噴(pēn)塗原理 噴塗作業


 傳統工藝
 精(jīng)益求精
 與時俱進